پاریزون کنترل چیست؟ راهنمای کنترل ضخامت در دستگاه پلاستیک بادی
پاریزون کنترل یکی از مهمترین سیستمهای کنترلی در دستگاههای پلاستیک بادی اکستروژن است که برای کنترل دینامیکی ضخامت پاریزون استفاده میشود. هدف اصلی این سیستم، ایجاد ضخامت یکنواختتر در دیواره محصول نهایی، کاهش ضایعات، بهبود کیفیت تولید و افزایش راندمان خط است.
در فرآیند قالبگیری بادی، پاریزون بهصورت یک لوله مذاب پلاستیکی از دای هد یا کلگی دستگاه خارج میشود. این پاریزون سپس داخل قالب قرار گرفته و با فشار هوا به شکل محصول نهایی درمیآید. اگر ضخامت پاریزون در طول فرآیند بهدرستی کنترل نشود، ممکن است محصول نهایی در برخی بخشها بیش از حد نازک یا ضخیم شود. این موضوع میتواند باعث افت کیفیت، افزایش وزن محصول، مصرف بیشتر مواد اولیه یا حتی خرابی محصول در مرحله استفاده شود.
سیستم پاریزون کنترل با تنظیم ضخامت پاریزون در نقاط مختلف، به تولید محصولاتی با کیفیت پایدارتر کمک میکند. این سیستم بهویژه در تولید ظروف پلاستیکی، گالن، دبه، بطریهای صنعتی، قطعات توخالی و محصولات با هندسه پیچیده اهمیت زیادی دارد.
پاریزون چیست؟
پاریزون به لولهای از مواد پلاستیکی مذاب گفته میشود که در دستگاه پلاستیک بادی از دای هد خارج میشود. این لوله مذاب قبل از بستهشدن قالب، بین دو نیمه قالب قرار میگیرد و سپس با دمش هوا به شکل قالب درمیآید.
کیفیت پاریزون، ضخامت آن، دمای مواد و نحوه خروج از دای هد، تأثیر مستقیم بر کیفیت محصول نهایی دارد. به همین دلیل در دستگاههای پیشرفته پلاستیک بادی، کنترل دقیق ضخامت پاریزون یکی از عوامل کلیدی در تولید پایدار محسوب میشود.
پاریزون کنترل چگونه عمل میکند؟
پاریزون کنترل با تغییر موقعیت مکانیزم دای هد، ضخامت خروجی پاریزون را در طول زمان تنظیم میکند. این تغییر ضخامت میتواند براساس برنامه از پیش تعریفشده و متناسب با شکل محصول انجام شود.
بهعنوان مثال، در محصولاتی که بخش پایینی آنها نیاز به استحکام بیشتری دارد، ضخامت پاریزون در آن بخش افزایش داده میشود. در مقابل، بخشهایی که فشار یا تنش کمتری تحمل میکنند، میتوانند ضخامت کمتری داشته باشند. این کنترل باعث میشود مواد اولیه بهشکل بهینهتری مصرف شوند و محصول نهایی بدون افزایش وزن غیرضروری، مقاومت کافی داشته باشد.
چرا کنترل پاریزون لازم است؟
هنگامی که پاریزون از دای هد دستگاه پلاستیک بادی خارج میشود، در حالت مذاب قرار دارد. به دلیل وزن مواد و نیروی جاذبه، پاریزون در مسیر خروجی کشیده میشود. این کشیدگی باعث میشود بخش بالایی پاریزون معمولاً نازکتر از بخش پایینی شود.
اگر این تغییر ضخامت کنترل نشود، محصول نهایی ممکن است در نقاط مختلف ضخامت نامتوازن داشته باشد. این مشکل در محصولاتی با ارتفاع زیاد یا طراحی پیچیده بیشتر دیده میشود.
از طرف دیگر، بسیاری از محصولات پلاستیک بادی دارای هندسه یکنواخت نیستند. برخی قسمتها نیاز به ضخامت بیشتر و برخی بخشها به ضخامت کمتر نیاز دارند. در چنین شرایطی، سیستم کنترل ضخامت پاریزون به تولیدکننده کمک میکند تا ضخامت مواد را متناسب با نیاز هر بخش از محصول تنظیم کند.
مزایای پاریزون کنترل
استفاده از سیستم پاریزون کنترل در دستگاه پلاستیک بادی مزایای فنی و اقتصادی زیادی دارد. مهمترین مزایای آن عبارتاند از:
1. یکنواختی ضخامت دیواره محصول
یکی از اصلیترین مزایای پاریزون کنترل، ایجاد ضخامت یکنواختتر در دیواره محصول است. این موضوع باعث میشود محصول نهایی از نظر کیفیت، استحکام و ظاهر وضعیت بهتری داشته باشد.
2. کاهش مصرف مواد اولیه
با کنترل دقیق ضخامت، میتوان از مصرف بیش از حد مواد در بخشهایی که نیازی به ضخامت زیاد ندارند جلوگیری کرد. این موضوع به کاهش وزن محصول و کاهش هزینه تولید کمک میکند.
3. کاهش ضایعات تولید
در خطوط پلاستیک بادی، ضخامت نامناسب میتواند باعث تولید محصول معیوب شود. پاریزون کنترل با ایجاد توزیع بهتر ضخامت، میزان ضایعات بالا و پایین محصول را کاهش میدهد.
4. کاهش زمان خنککاری
زمان خنککاری یکی از عوامل مهم در سرعت تولید است. وقتی ضخامت دیواره محصول یکنواختتر باشد، فرآیند خنککاری بهتر و سریعتر انجام میشود. در نتیجه، زمان سیکل کاهش یافته و ظرفیت تولید افزایش پیدا میکند.
5. بهبود کیفیت و پایداری تولید
کنترل دقیق ضخامت باعث کاهش تنشهای حرارتی، بهبود ظاهر محصول، افزایش استحکام و کاهش نوسانات تولید میشود. این مزیت برای تولید محصولات صنعتی و بستهبندی بسیار مهم است.
اجزای سیستم کنترل پاریزون
سیستم پاریزون کنترل از چند بخش اصلی تشکیل میشود که با همکاری یکدیگر ضخامت پاریزون را تنظیم میکنند. اجزای اصلی این سیستم شامل موارد زیر است:
سیلندر هیدرولیک پاریزون
برای ایجاد حرکت دقیق در مکانیزم دای هد و تنظیم ضخامت خروجی پاریزون استفاده میشود.
مخزن روغن
وظیفه تأمین و نگهداری روغن مورد نیاز سیستم هیدرولیک را بر عهده دارد.
فیلتر دقیق
برای جلوگیری از ورود آلودگی به سیستم هیدرولیک و افزایش عمر قطعات استفاده میشود.
- ذخیرهکننده فشار
در برخی سیستمها برای حفظ فشار پایدار و پاسخ سریعتر سیستم به کار میرود.
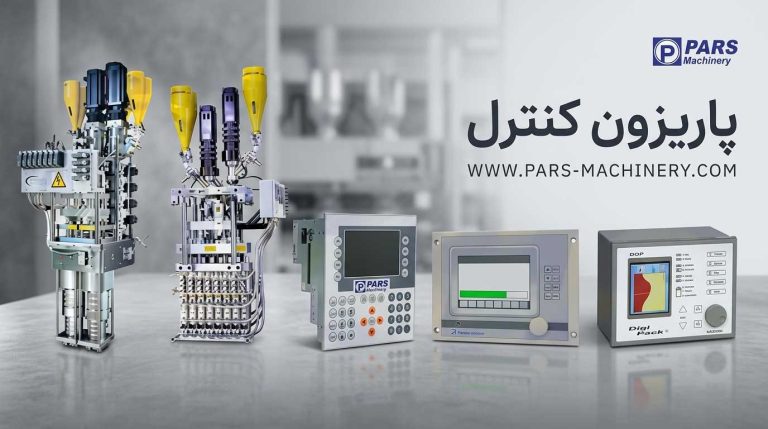
کنترلکننده پاریزون
کنترلکننده یا کنترلر پاریزون، برنامه تغییر ضخامت را در طول خروج پاریزون اجرا میکند. اپراتور میتواند متناسب با شکل، ارتفاع، وزن و استحکام موردنیاز محصول، نقاط کنترلی مختلفی تعریف کند. کنترلر فرمانهای لازم را به شیر کنترلی یا سیستم محرک ارسال میکند تا ضخامت پاریزون در هر مرحله بهدقت تنظیم شود.
شیر کنترل سیلندر هیدرولیک
شیر کنترلی، جریان و فشار روغن ورودی به سیلندر هیدرولیک را تنظیم میکند. سرعت پاسخ، دقت و کیفیت این شیر تأثیر مستقیمی بر عملکرد سیستم کنترل ضخامت دارد.
واحد یا پمپ هیدرولیک
واحد هیدرولیک فشار و جریان روغن موردنیاز سیستم را تأمین میکند. ظرفیت این واحد باید با ابعاد دای هد، سرعت تولید و نیروی لازم برای تغییر موقعیت مکانیزم کنترل ضخامت متناسب باشد.
ترکیب دقیق اجزای سیستم ممکن است با توجه به مدل دستگاه، نوع دای هد، محصول تولیدی و هیدرولیکی یا سرووالکتریکیبودن سیستم متفاوت باشد.
نقش دای هد در کنترل ضخامت پاریزون
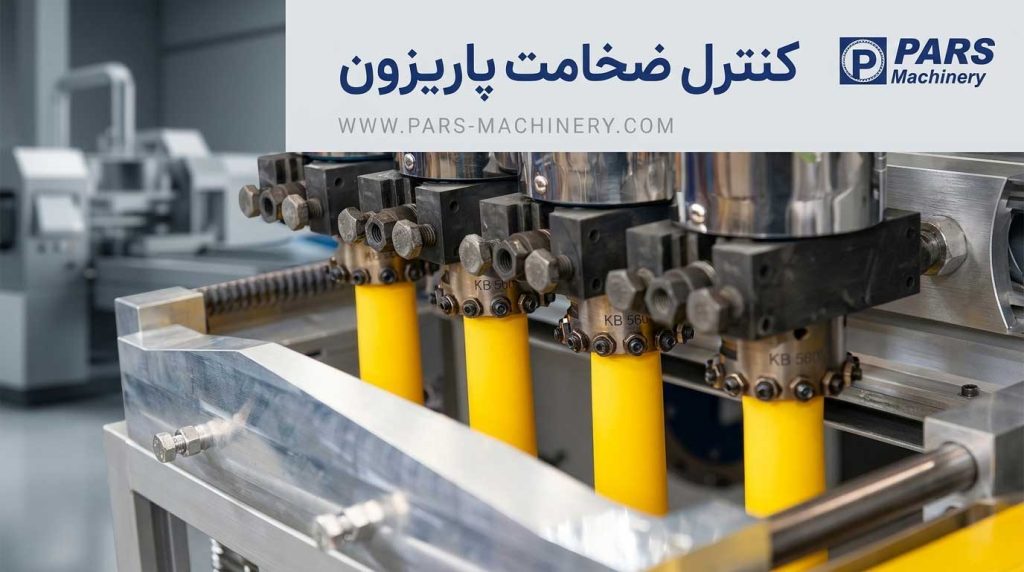
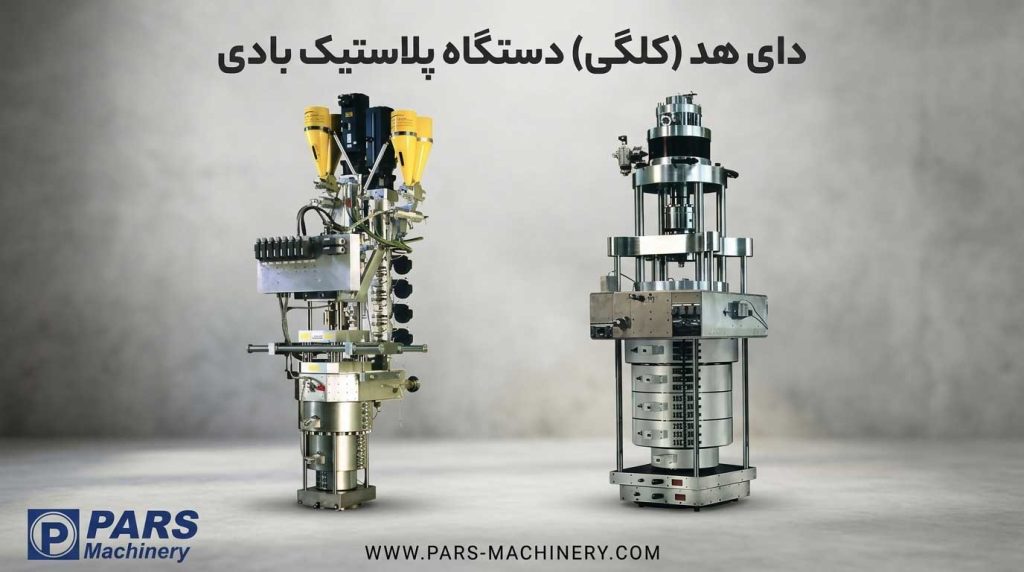
دای هد یا کلگی یکی از مهمترین اجزای دستگاه پلاستیک بادی اکستروژن است. مواد مذاب پس از عبور از اکسترودر وارد دای هد میشوند و سپس به شکل یک لوله مذاب یا پاریزون از آن خارج میشوند.
در سیستم پاریزون کنترل، فاصله میان اجزای شکلدهنده خروجی دای هد بهصورت برنامهریزیشده تغییر میکند. این تغییر فاصله، ضخامت پاریزون را در طول سیکل تنظیم میکند. بنابراین، طراحی صحیح دای هد، دقت مکانیزم حرکتی و سرعت پاسخ سیستم، تأثیر مستقیمی بر کیفیت کنترل ضخامت دارند.
تنظیمات سیستم باید با نوع پلیمر، دمای مذاب، نرخ خروج مواد، شکل محصول و سرعت حرکت پاریزون هماهنگ باشد. تنظیم نادرست میتواند موجب اختلاف ضخامت، افزایش پلیسه، تغییر وزن یا کاهش استحکام محصول شود.
پاریزون کنترل MOOG چیست؟
MOOG یکی از برندهای شناختهشده در زمینه سامانههای کنترل حرکت، سرووولوها، کنترلرها و تجهیزات هیدرولیکی صنعتی است. تجهیزات این برند در برخی دستگاههای پلاستیک بادی برای کنترل دقیق موقعیت مکانیزم دای هد و تنظیم ضخامت پاریزون استفاده میشوند.
اصطلاح «پاریزون کنترل MOOG» در صنعت معمولاً به سیستمی اشاره دارد که در آن از کنترلر، سرووولو یا تجهیزات کنترلی این برند استفاده شده است. بااینحال، MOOG نام عمومی تمام سیستمهای پاریزون کنترل نیست و برندها و فناوریهای دیگری نیز در این حوزه فعالیت میکنند.
اجزای اصلی یک سیستم مبتنی بر فناوری MOOG ممکن است شامل موارد زیر باشد:
- کنترلر پاریزون؛
- سرووولو یا شیر کنترل تناسبی؛
- سیلندر هیدرولیک؛
- حسگر موقعیت؛
- ماژولهای ورودی و خروجی؛
- نرمافزار تنظیم و پایش منحنی ضخامت.
انتخاب یک سیستم فقط براساس نام برند توصیه نمیشود. سازگاری کنترلر با دستگاه، سرعت پاسخ، تعداد نقاط برنامهریزی، دقت موقعیتیابی، امکان تأمین قطعات و خدمات فنی نیز باید بررسی شوند.
سیستم هیدرولیکی یا سرووالکتریکی؛ کدام مناسبتر است؟
سیستم کنترل ضخامت پاریزون میتواند با سازوکارهای هیدرولیکی یا سرووالکتریکی طراحی شود. انتخاب میان این دو گزینه به نوع دستگاه، بودجه، سرعت تولید، دقت موردنیاز و شرایط نگهداری خط بستگی دارد.
سیستم هیدرولیکی
در سیستم هیدرولیکی، حرکت مکانیزم دای هد با استفاده از سیلندر، روغن تحتفشار و شیر کنترلی انجام میشود. این سیستم توان مناسبی دارد و در بسیاری از ماشینآلات پلاستیک بادی صنعتی استفاده میشود.
سیستم سرووالکتریکی
در سیستم سرووالکتریکی، موتور سروو و مکانیزم انتقال حرکت وظیفه تنظیم موقعیت را بر عهده دارند. این فناوری میتواند کنترلپذیری مناسب، مصرف انرژی کمتر و نگهداری تمیزتری داشته باشد؛ بااینحال، مناسببودن آن باید براساس طراحی دستگاه و نیروی موردنیاز ارزیابی شود.
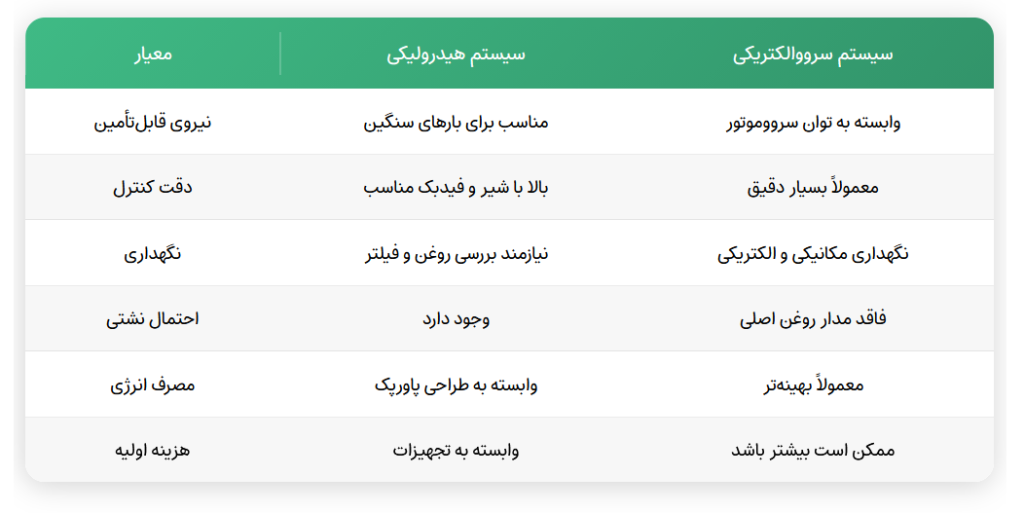
“این جدول یک مقایسه عمومی است و نتیجه نهایی باید با بررسی مشخصات واقعی ماشین تعیین شود.”
ویژگیهای مهم سیستم پاریزون کنترل
یک سیستم کنترل ضخامت مناسب باید متناسب با نیاز خط تولید انتخاب شود. برخی از ویژگیهای مهم آن عبارتاند از:
کنترل دقیق موقعیت
کنترلر و محرک باید بتوانند تغییرات موقعیت مکانیزم دای هد را با دقت مناسب اجرا کنند. این دقت در تولید محصولات سبک، پیچیده یا دارای اختلاف سطح مقطع اهمیت بیشتری دارد.
تعداد نقاط برنامهریزی مناسب
هرچه تعداد نقاط قابلتعریف در پروفایل ضخامت بیشتر باشد، امکان تنظیم جزئیتر ضخامت در طول پاریزون فراهم میشود. بااینحال، تعداد نقاط بیشتر بهتنهایی به معنای عملکرد بهتر نیست و تنظیم صحیح منحنی اهمیت بیشتری دارد.
پاسخ سریع سیستم
سیستم باید فرمانهای کنترلر را با تأخیر کم اجرا کند؛ بهویژه در ماشینهایی که سیکل کوتاه یا سرعت خروج مواد بالایی دارند.
قابلیت ذخیره تنظیمات
ذخیرهسازی دستور تولید یا Recipe برای محصولات مختلف، زمان تنظیم مجدد دستگاه را کاهش میدهد و تکرارپذیری تولید را بهتر میکند.
امکان پایش و عیبیابی
نمایش وضعیت ورودیها و خروجیها، موقعیت محور، خطاها و منحنی ضخامت میتواند تنظیم و عیبیابی سیستم را آسانتر کند.
طراحی متناسب با خط تولید
ظرفیت ورودی و خروجی، نوع کنترلر، پروتکل ارتباطی و امکانات نرمافزاری باید براساس پیچیدگی دستگاه انتخاب شوند. مشخصاتی مانند تعداد ورودی و خروجی یا نوع سیستمعامل را نباید بدون تطبیق با مدل دقیق کنترلر، به تمام سیستمهای پاریزون کنترل نسبت داد.
پاریزون کنترل در چه محصولاتی کاربرد دارد؟
سیستم کنترل ضخامت بیشتر برای محصولاتی ارزشمند است که ارتفاع زیاد، هندسه پیچیده یا الزامات وزنی و مقاومتی مشخصی دارند. نمونههای رایج عبارتاند از:
- بطری و ظروف پلاستیکی صنعتی؛
- دبه و گالن؛
- مخازن و قطعات توخالی؛
- قطعات پلاستیکی صنعت خودرو؛
- ظروف دستهدار؛
- محصولات دارای سطح مقطع متغیر؛
- ظروف چندلایه؛
- قطعاتی که در بخشهای مشخص به استحکام بیشتری نیاز دارند.
لزوم استفاده از این سیستم به طراحی محصول، وزن هدف، نوع مواد، ارتفاع پاریزون و سطح کنترل کیفیت موردانتظار بستگی دارد.
کنترل محوری و شعاعی ضخامت پاریزون
کنترل ضخامت پاریزون میتواند در امتداد طول و در برخی سامانههای پیشرفته، پیرامون مقطع آن انجام شود.
کنترل محوری ضخامت
در کنترل محوری، ضخامت پاریزون در طول آن و متناسب با زمان خروج مواد تغییر میکند. این روش برای جبران کشیدگی پاریزون و تأمین مواد بیشتر در بخشهای خاص محصول کاربرد دارد.
کنترل شعاعی ضخامت
کنترل شعاعی یا پیرامونی، توزیع ضخامت را در جهت محیط پاریزون هدف قرار میدهد. اجرای این روش به طراحی تخصصی دای هد و مکانیزم کنترلی سازگار نیاز دارد و در همه دستگاهها موجود نیست.
در متن قبلی، کنترل محوری و شعاعی به قالبگیری بادی اکستروژن و تزریقی بادی تعمیم داده شده بود. از نظر فنی، کاربرد رایج و مستقیم کنترل برنامهریزیشده پاریزون بیشتر به قالبگیری بادی اکستروژن مربوط است؛ بنابراین بهتر است صفحه روی همین فرآیند متمرکز بماند.
عوامل مؤثر بر کیفیت کنترل ضخامت
عملکرد مناسب سیستم فقط به کنترلر وابسته نیست. عوامل زیر نیز بر نتیجه نهایی اثر میگذارند:
- یکنواختی دمای مواد مذاب؛
- نوع و گرید پلیمر؛
- نرخ خروج مواد از اکسترودر؛
- طراحی دای هد و مسیر جریان؛
- وضعیت شیر، سیلندر و حسگر موقعیت؛
- دقت تنظیم پروفایل ضخامت؛
- ارتفاع و زمان آویزانماندن پاریزون؛
- شکل قالب و نسبت کشش در نقاط مختلف؛
- پایداری فشار سیستم هیدرولیک؛
- مهارت اپراتور در تنظیم فرآیند.
به همین دلیل، اگر محصول همچنان اختلاف ضخامت دارد، نباید کنترلر را تنها عامل مشکل دانست. ابتدا باید کل فرآیند، از مواد اولیه و دمای مذاب تا دای هد، قالب و سیستم حرکتی بررسی شود.
تنظیم منحنی ضخامت پاریزون چگونه انجام میشود؟
تنظیم پروفایل ضخامت باید با اندازهگیری محصول نهایی انجام شود، نه صرفاً با مشاهده ظاهری پاریزون. یک روش کلی برای تنظیم عبارت است از:
- تولید نمونه با تنظیمات پایه؛
- اندازهگیری وزن و ضخامت نقاط مختلف محصول؛
- شناسایی بخشهای نازک، ضخیم یا ضعیف؛
- اصلاح نقاط متناظر در منحنی کنترل؛
- تولید نمونه جدید و تکرار اندازهگیری؛
- ثبت تنظیمات نهایی بهعنوان دستور تولید.
تغییرات باید مرحلهای و کنترلشده باشند. اصلاح شدید منحنی ممکن است وزن محصول، پلیسه، زمان خنککاری یا توزیع مواد در نقاط دیگر را تغییر دهد.
علائم تنظیم نامناسب پاریزون کنترل
برخی نشانههای متداول تنظیم نادرست سیستم عبارتاند از:
- نازکشدن بیش از حد بخشی از دیواره؛
- افزایش غیرضروری وزن محصول؛
- اختلاف وزن میان سیکلهای تولید؛
- ایجاد ضعف در گوشهها، دسته یا کف ظرف؛
- افزایش ضایعات و پلیسه؛
- طولانیشدن زمان خنککاری؛
- تغییر شکل محصول پس از خروج از قالب؛
- پاسخ ناپایدار یا تأخیردار مکانیزم دای هد.
برای عیبیابی، وضعیت کنترلر، حسگر موقعیت، شیر کنترلی، فشار روغن، فیلتر، سیلندر و مکانیزم دای هد باید بهصورت یکپارچه بررسی شود.
نکات مهم قبل از خرید پاریزون کنترل
پیش از خرید یا ارتقای سیستم کنترل ضخامت، مشخصات فنی دستگاه و محصول باید بررسی شوند. مهمترین موارد عبارتاند از:
نوع و مدل دستگاه
کنترلر باید با ساختار مکانیکی، الکتریکی و هیدرولیکی دستگاه پلاستیک بادی سازگار باشد.
نوع محصول
ابعاد، وزن، هندسه، ظرفیت و نقاط بحرانی محصول در تعیین نوع سیستم و تعداد نقاط کنترلی مؤثرند.
نوع دای هد
دای هد باید قابلیت تغییر کنترلشده فاصله خروجی را داشته باشد. نصب کنترلر بدون مکانیزم مکانیکی مناسب، نتیجه مطلوبی ایجاد نمیکند.
سرعت و دقت پاسخ
سرعت خروج پاریزون و زمان سیکل مشخص میکنند که شیر، محرک و کنترلر باید چه عملکردی داشته باشند.
امکان ارتقای دستگاه موجود
در پروژههای Retrofit باید فضای نصب، وضعیت سیلندر، شیر، حسگر، تابلو برق، کنترلر و ایمنی دستگاه ارزیابی شود.
قطعات و خدمات فنی
دسترسی به قطعات یدکی، برنامهنویسی، نصب، کالیبراسیون، آموزش اپراتور و خدمات پس از فروش از عوامل مهم انتخاب هستند.
قیمت پاریزون کنترل
قیمت پاریزون کنترل ثابت نیست و به مشخصات فنی پروژه بستگی دارد. عوامل مؤثر بر قیمت عبارتاند از:
- برند و مدل کنترلر؛
- هیدرولیکی یا سرووالکتریکیبودن سیستم؛
- تعداد نقاط یا محورهای کنترل؛
- نوع شیر کنترلی و حسگر موقعیت؛
- ظرفیت و مشخصات دای هد؛
- نیاز به تغییرات مکانیکی یا برقی؛
- امکانات نرمافزاری و رابط اپراتوری؛
- هزینه نصب، برنامهریزی و راهاندازی؛
- وضعیت دستگاه در پروژههای ارتقا.
به همین دلیل، اعلام قیمت دقیق بدون بررسی دستگاه، دای هد و محصول تولیدی امکانپذیر نیست.
خرید پاریزون کنترل
برای خرید پاریزون کنترل ابتدا باید اطلاعات دستگاه و محصول در اختیار کارشناس فنی قرار گیرد. ارسال مشخصات زیر به انتخاب دقیقتر سیستم کمک میکند:
- برند و مدل دستگاه پلاستیک بادی؛
- نوع دای هد؛
- تصویر یا نقشه محصول؛
- وزن و ظرفیت محصول؛
- نوع مواد اولیه؛
- سرعت تولید؛
- مشخصات سیستم هیدرولیک؛
- وضعیت کنترلر فعلی؛
- هدف از نصب یا ارتقای سیستم.
پارس ماشینری میتواند متناسب با مشخصات خط تولید، برای انتخاب سیستم کنترل ضخامت، بررسی سازگاری تجهیزات و استعلام قیمت راهنمایی فنی ارائه کند.
پاریزون کنترل یکی از سیستمهای مؤثر در بهینهسازی فرآیند قالبگیری بادی اکستروژن است. این سیستم با تغییر برنامهریزیشده ضخامت پاریزون، به توزیع بهتر مواد در بخشهای مختلف محصول کمک میکند.
یک سیستم مناسب میتواند یکنواختی ضخامت دیواره را افزایش دهد، مصرف مواد و ضایعات را کاهش دهد، زمان خنککاری را بهینه کند و پایداری تولید را بهبود ببخشد. بااینحال، نتیجه مطلوب فقط زمانی بهدست میآید که کنترلر، شیر، محرک، دای هد، مواد اولیه و تنظیمات فرآیند با یکدیگر هماهنگ باشند.
برای انتخاب و خرید پاریزون کنترل، بهتر است نوع دستگاه، ساختار دای هد، مشخصات محصول و نیاز واقعی خط تولید پیش از اعلام قیمت بررسی شوند. جهت دریافت مشاوره فنی و استعلام قیمت میتوانید با کارشناسان پارس ماشینری در ارتباط باشید.